- 業種別
- 複雑な業務にもカンタンに対応。
ものレボの機能や特長を業種別にご紹介。
- 導入事例
- ものレボご利用ユーザー急増中!
様々な工場の製造現場でご利用いただいています。
小ロット生産化

- トヨタ生産方式
- 生産管理に役立つ
- 改善
目次
- 小ロット生産化とは
-
段取り替え時間の短縮
- 内段取り作業時間の短縮
- 調整作業の短縮
- 外段取り作業時間の短縮
小ロット生産化とは
段取り替え時間の短縮
トヨタ生産方式では、段取り替え時間を「外段取時間」、「内段取時間」、「調整時間」に層別して、以下の4つのステップの順番で段取り時間を短縮します。
- 1.内段取り作業のうち、外段取り作業に移せる作業を外段取り化する。
- 2.残った内段取り作業を改善して内段取り作業時間を短縮する。
- 3.調整時間を改善して短縮する。
- 4.外段取り時間を改善して短縮する。

この順番で行う理由は、工程内で行う段取り替え作業時間を先に減らし、1日の製品の切替え回数を増やすことで、「平準化生産」による在庫量削減の恩恵を先に受けるためです。
1日の段取り替えに使える時間によって1ロットの量が決まります。例えば、
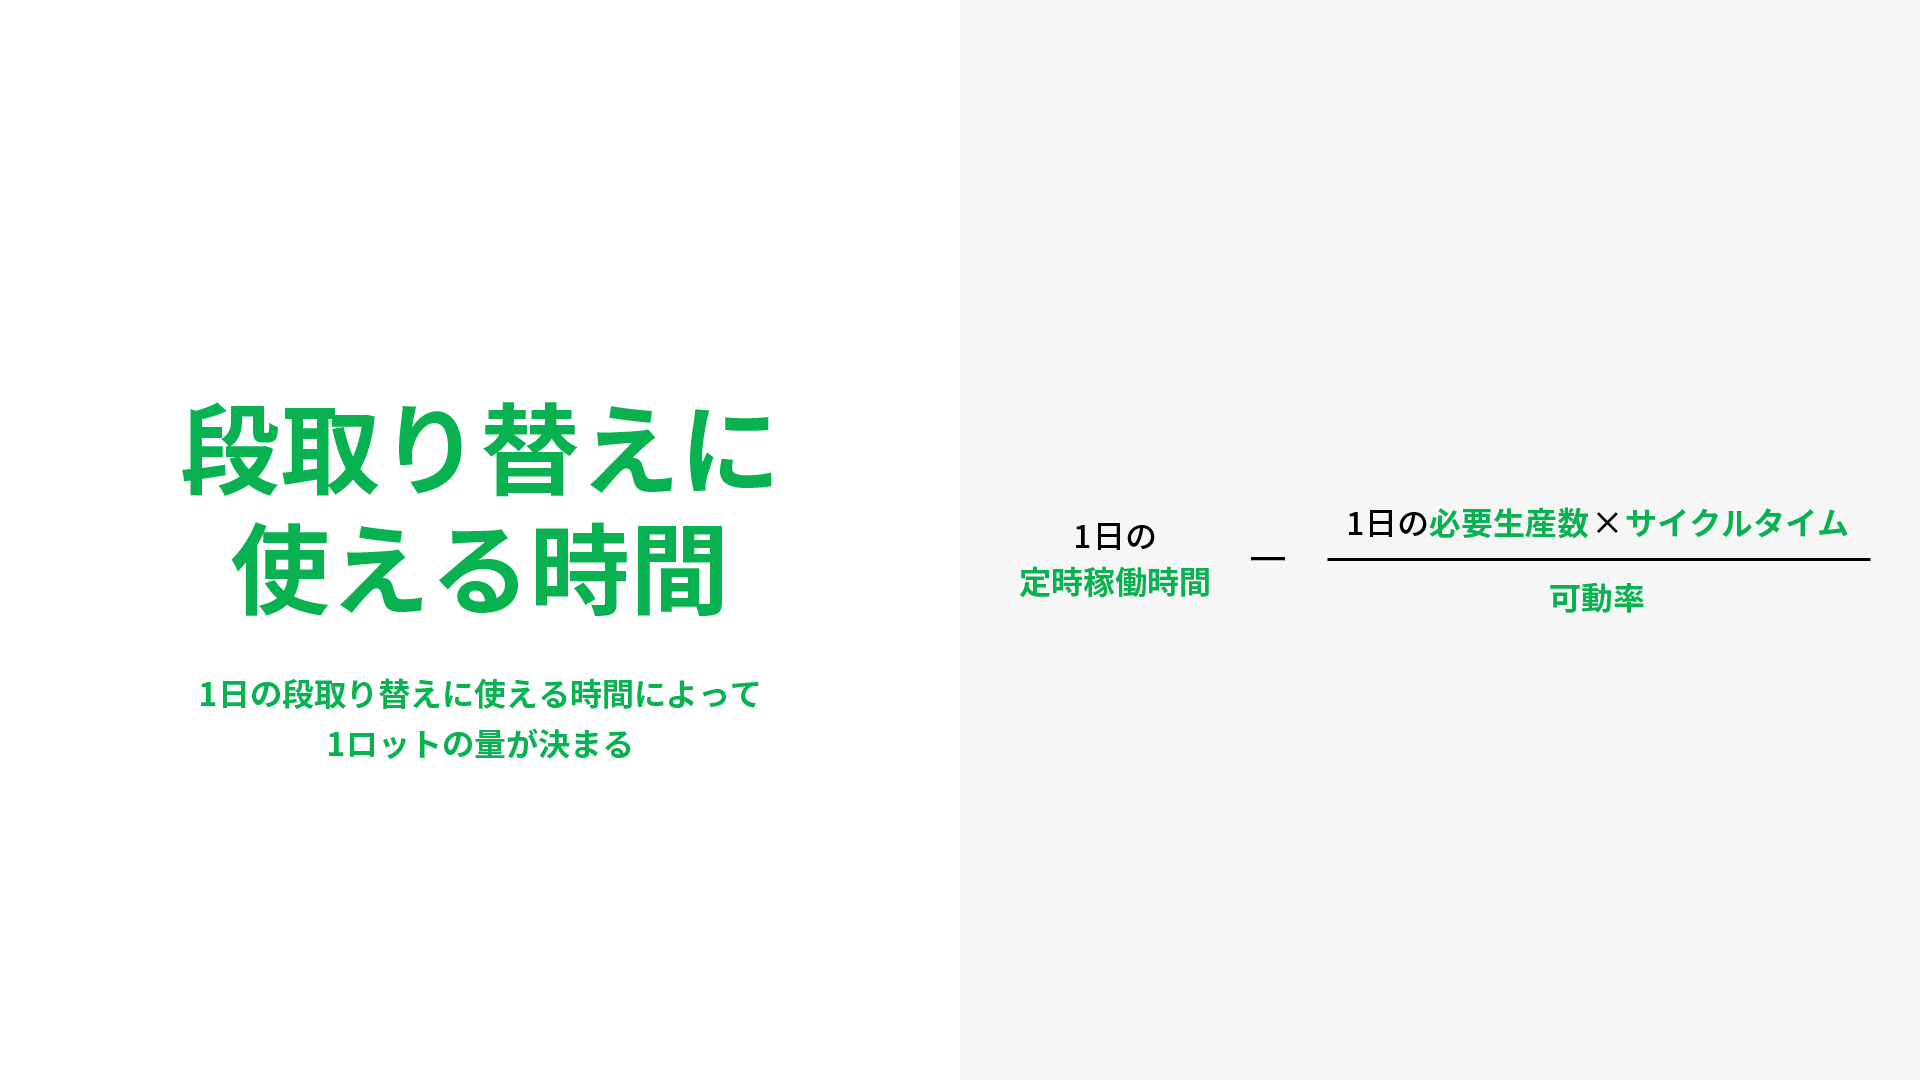
上式より、「小ロット生産化」するならば段取り替え時間を短縮するか、可動率を向上すればよいということです。
内段取り作業時間の短縮
このステップでは、事前に以下のように段取り替え作業時間を「外段取」、「内段取」、「調整」に層別します。

次に内段取りを以下のような切り口に分類して、改善を実施します。

調整作業の短縮
ここでは、調整項目を減らすことを目的とした改善を実施します。(上記プレスの例でのストローク調整廃止など)
外段取り作業時間の短縮
外段取りを以下のような切り口に分類して、改善を実施します。
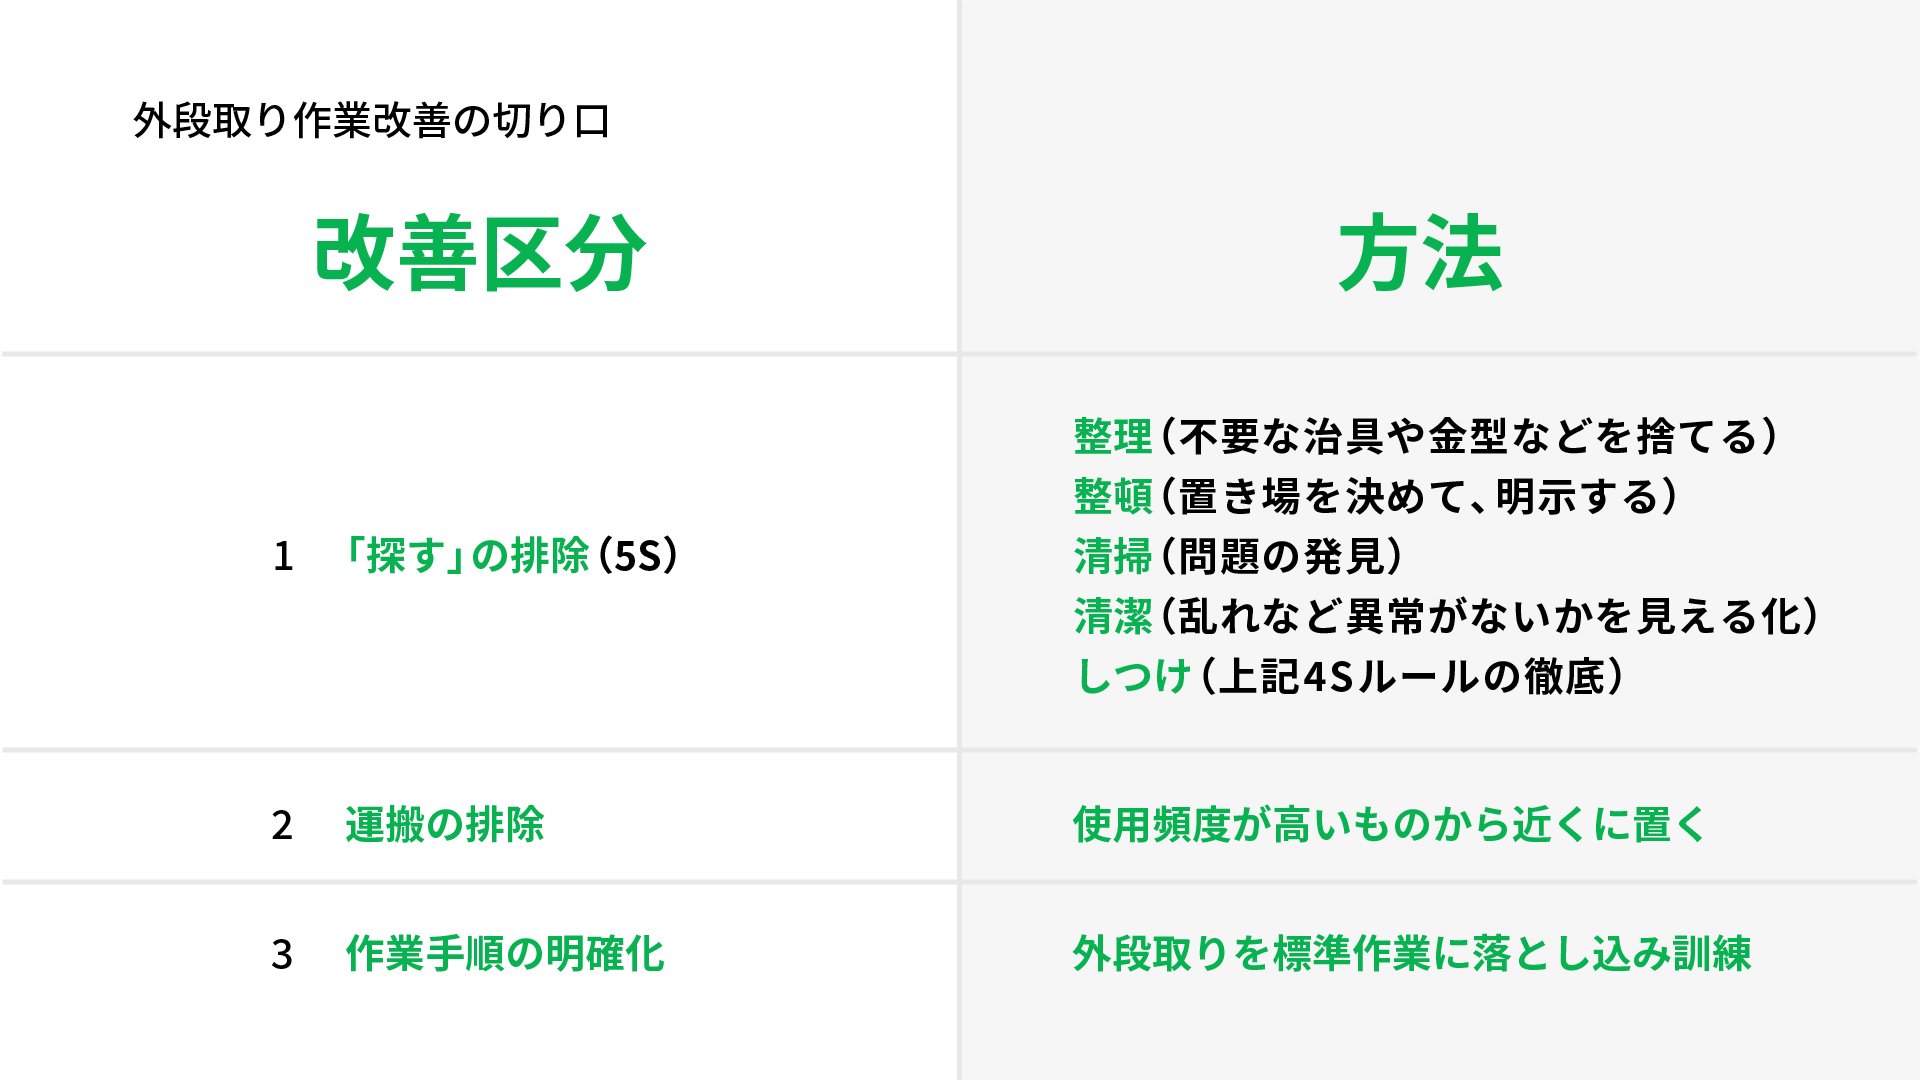
以上が、「ジャストインタイム」の5原則の1つ「小ロット生産化」です。