- 業種別
- 複雑な業務にもカンタンに対応。
ものレボの機能や特長を業種別にご紹介。
- 導入事例
- ものレボご利用ユーザー急増中!
様々な工場の製造現場でご利用いただいています。
生産計画とは?種類・立て方と効率化のポイントを解説
- 改善
- 生産管理に役立つ
- 製造業DX
- 製造現場に役立つ
製造業では、受注した製品を納期までに完成させるために、製品の数量や納期だけでなく、人員、設備、材料、工程などを調整する必要があります。その土台となるのが「生産計画」です。
しかし、実際の製造現場では、急な注文や納期変更、設備トラブル、材料の入荷遅れなどが発生します。紙やExcelで計画を管理している場合、変更内容や最新の進捗状況が関係者に伝わらず、計画と現場の実態にずれが生じることも少なくありません。
本記事では、生産計画の意味や目的、生産管理・製造計画との違い、計画の種類と具体的な立て方を解説します。生産計画の精度を高めるポイントや、計画と実績の管理を効率化する方法も紹介します。
生産計画とは
生産計画とは、何を、いつまでに、どれだけ生産するかを決める計画です。
JIS Z 8141:2001(生産管理用語)では、生産計画を「生産量と生産時期に関する計画」と定義しています。同規格の備考では、月別の生産量を決める大日程計画、部門別の生産予定を決める中日程計画、日々の作業予定を決める小日程計画に分けられると示されています。
実務上の生産計画では、生産する品目・数量・時期に加えて、次のような情報を考慮します。
- 顧客から指定された納期
- 製品ごとの工程と作業時間
- 必要な材料や部品
- 材料の在庫量と調達期間
- 作業に必要な人員とスキル
- 使用する機械や設備
- 各工程・設備の生産能力
- 外注先の対応能力と納期
単にカレンダーへ予定を書き込むのではなく、限られた人員・設備・材料を調整し、実行可能な日程を組み立てることが生産計画の役割です。
生産計画を立てる目的
適切な生産計画を立てる主な目的は、納期を守りながら、ムリ・ムダの少ない生産体制を構築することです。
納期遅れを防ぐ
製品を納期までに出荷するには、最終工程だけでなく、材料調達、加工、組み立て、検査などの所要時間を逆算しなければなりません。各工程の開始日と完了日を決めておくことで、遅れが発生した工程を早期に把握しやすくなります。
人員や設備を有効に活用する
複数の製品で同じ機械を使う場合、作業時間が重複すると、計画どおりに生産できません。生産計画を立てて設備や担当者の負荷を確認すれば、一部の工程への作業集中を防ぎやすくなります。
在庫の過不足を抑える
必要以上に材料や製品を保有すると、保管費用が増加し、資金繰りにも影響します。一方、材料が足りなければ、作業を開始できません。生産計画と材料の調達計画を連動させることで、過剰在庫と欠品の抑制につながります。
QCDの維持・向上につなげる
生産管理では、品質(Quality)、原価(Cost)、納期(Delivery)を表す「QCD」が重要です。余裕のない日程は品質トラブルを招きやすく、過剰な在庫や残業は原価を押し上げます。生産計画は、QCDのバランスを保つうえでも欠かせません。
生産計画と関連用語の違い
生産計画は、生産管理や製造計画、生産スケジュールと混同されることがあります。それぞれの違いを整理しておきましょう。
| 用語 | 主な役割 | 対象範囲 |
|---|---|---|
| 生産計画 | 何を、いつ、どれだけ生産するかを決める | 材料調達から製造、出荷まで |
| 生産管理 | 生産活動全体を計画・実行・管理する | 計画、工程、在庫、品質、原価など |
| 製造計画 | 製造工程の具体的な進め方を決める | 設備、作業者、作業順序など |
| 生産スケジュール | 作業を実施する日時や順序を決める | 日・時間単位の具体的な予定 |
生産計画と生産管理の違い
生産計画は、生産量や時期、必要な資源を決める活動です。一方の生産管理は、計画の作成から生産の実行、進捗確認、品質・原価・在庫の管理までを含む広い概念です。生産計画は、生産管理を構成する重要な業務の一つといえます。
生産計画と製造計画の違い
生産計画では、材料の調達から出荷までを含めて全体を考えます。製造計画では、生産計画に基づき、どの設備を使うか、誰が担当するか、どの順序で加工するかなど、製造工程を具体化します。
生産計画と生産スケジュールの違い
生産計画が生産活動の全体像を示すのに対し、生産スケジュールは現場が作業を実行できる粒度まで日程を具体化したものです。小日程計画を、生産スケジュールと呼ぶ場合もあります。
生産計画の種類
生産計画は、計画の期間、生産の流れ、受注形態によって分類できます。
期間による3つの分類
大日程計画
大日程計画は、半年から1年程度を対象とする中長期の計画です。販売計画や需要予測をもとに、月ごとの生産量や必要な生産能力を検討します。
設備投資、人員の採用・育成、外注先の確保など、準備に時間がかかる施策も大日程計画に含まれます。ただし、対象期間は企業や製品によって異なります。
中日程計画
中日程計画は、1〜3か月程度を対象とする計画です。対象期間は企業や生産方式によって異なり、半年程度まで含める場合もあります。受注内容や在庫状況を踏まえ、製品別の生産量、材料の調達、人員配置などを具体化します。
市場や受注の変化を反映するため、毎月または毎週など、一定の周期で見直すことが重要です。
小日程計画
小日程計画は、1日から1か月程度を対象とする短期計画です。製品ごとの工程、使用する設備、担当者、作業順序、開始・終了予定などを決めます。
実際の現場は小日程計画に基づいて動くため、設備故障や欠勤、急な注文などが発生した場合は、速やかに計画を修正しなければなりません。
生産の流れによる分類
押し出し方式(PUSH型)
押し出し方式は、販売計画や需要予測に基づいて生産量を決め、前工程から後工程へ製品や仕掛品を流す方式です。
需要が安定した製品や大量生産に向いていますが、予測と実際の需要にずれがあると、仕掛品や完成品の在庫が増える可能性があります。
引っ張り方式(PULL型)
引っ張り方式は、後工程や顧客からの実際の需要を起点に、必要な数量を前工程へ指示する方式です。トヨタ生産方式のかんばん方式が代表例として知られています。
余剰在庫を抑えやすく、多品種少量生産にも適しています。一方、急な需要増や材料の入荷遅れに対応できる体制が必要です。
受注形態による分類
受注生産
受注生産では、顧客から注文を受けた後に生産します。受注数量、納期、仕様をもとに、材料の調達期間や各工程の所要時間を逆算して計画を立てます。
部品加工業や金属加工業などの多品種少量生産では、製品ごとに工程や作業時間が異なるため、設備と担当者の調整が複雑になりやすい点に注意が必要です。
見込み生産
見込み生産では、将来の需要を予測して、注文が入る前に製品を生産します。過去の販売実績、季節性、市場動向、現在の在庫量などを考慮します。
需要を過大に予測すれば過剰在庫が発生し、過小に予測すれば欠品による機会損失が生じます。そのため、実績を確認しながら計画を定期的に見直す必要があります。
生産計画の立て方
1.受注状況と需要を確認する
受注済みの数量・納期と、今後見込まれる需要を確認します。受注生産の場合は確定した注文、見込み生産の場合は販売実績や需要予測が計画の出発点です。
2.生産量と納期を決める
受注量、現在の在庫、出荷予定をもとに、製品ごとの生産量と完了期限を決めます。納期だけでなく、検査や梱包、出荷に必要な時間も考慮しましょう。
3.材料と部品を確認する
製品の生産に必要な材料・部品の種類と数量を確認します。在庫で不足する分については、調達リードタイムを考慮して発注時期を決めます。
4.工程と標準作業時間を整理する
製品ごとに必要な工程、工程の順序、標準作業時間を整理します。過去の生産実績も確認し、計画上の作業時間と実際の作業時間に大きなずれがないかを確認します。
5.人員・設備の負荷と生産能力を確認する
工程ごとに必要な作業時間を集計し、担当者や設備の稼働可能時間と比較します。生産能力を超えている場合は、次のような調整が必要です。
- 作業順序や日程を変更する
- 他の設備や担当者へ割り振る
- 残業や休日稼働を検討する
- 外注を活用する
- 顧客と納期を調整する
6.作業順序と日程を設定する
納期、工程の前後関係、材料の入荷日、設備の空き状況などを踏まえて、作業順序と日程を決めます。特定の設備や担当者へ作業が集中していないかも確認します。
7.計画を現場へ共有する
生産計画を作成したら、現場の担当者へ最新の予定を共有します。納期や数量だけでなく、使用する図面、作業指示、注意事項なども工程と紐づけて共有すると、認識のずれを防ぎやすくなります。
8.計画と実績を比較して見直す
生産開始後は、工程ごとの着手・完了状況を確認します。計画と実績に差が生じた場合は、原因を分析して日程を調整し、次回の生産計画にも反映します。
多品種少量生産における生産計画の例
ある町工場が、A製品を50個、B製品を20個受注したケースを考えてみましょう。
- A製品とB製品は同じ加工機を使用する
- B製品のほうが納期は早い
- A製品の材料は入荷までに時間がかかる
- B製品の加工には特定のスキルが必要
単純に受注順で生産すると、B製品の納期に間に合わない可能性があります。そのため、B製品を担当できる人員の予定、加工機の空き時間、A製品の材料入荷日を確認し、実行可能な順序へ組み替える必要があります。
このように、多品種少量生産の生産計画では、納期だけでなく、材料、設備、人員、スキルなど複数の制約を同時に考慮しなければなりません。
生産計画が計画どおりに進まない原因
急な受注や納期変更が発生する
急ぎの注文や数量変更が入ると、すでに決めた設備・人員の割り当てを見直す必要があります。変更内容が現場へ伝わるまでに時間がかかると、古い計画のまま作業が進む恐れがあります。
材料や部品の入荷が遅れる
材料がそろわなければ、予定日に作業を開始できません。調達リードタイムや仕入先の状況を考慮せずに日程を決めると、工程の待ち時間が発生します。
設備の故障や担当者の欠勤が発生する
設備故障や急な欠勤を完全に避けることは困難です。一つの設備や一人の担当者に依存した計画では、トラブルが生産全体に影響しやすくなります。
標準作業時間と実績に差がある
計画時に設定した作業時間が実態と合っていない場合、後工程へ遅れが広がります。製品や工程ごとの実績を記録し、標準作業時間を定期的に見直す必要があります。
最新の計画や進捗を共有できていない
紙の計画表や複数のExcelファイルを使用していると、どの情報が最新なのか分からなくなることがあります。計画担当者と現場で認識が異なれば、作業の重複や手待ちが発生しかねません。
計画作成が属人化している
経験豊富な担当者の頭の中だけに、設備の特徴、担当者のスキル、製品ごとの注意点などが蓄積されているケースがあります。担当者が不在になると計画を変更できず、引き継ぎにも時間がかかります。
生産計画の精度を高めるポイント
4Mを確認する
生産計画では、次の「4M」を確認することが重要です。
- Man(人):人員数、稼働時間、スキル、資格
- Machine(機械):設備能力、稼働時間、故障・保全の予定
- Material(材料):在庫数、必要量、入荷予定日
- Method(方法):工程、加工方法、作業手順、標準時間
4Mのいずれかが不足すると、計画を実行できない可能性があります。
生産能力と負荷を比較する
設備や担当者に割り当てた作業時間と、実際に稼働できる時間を比較します。負荷が生産能力を超えている場合は、計画段階で日程や作業の割り当てを修正します。
適切なバッファを設ける
設備故障、材料の入荷遅れ、手直しなどに備え、日程に一定の余裕を持たせます。ただし、過剰なバッファはリードタイムや在庫の増加につながるため、過去の実績をもとに調整しましょう。
計画と実績の差を分析する
予定時間と実績時間、予定数量と完成数量を比較します。差が生じた理由を工程ごとに記録し、標準時間や次回の計画に反映することで、計画の精度向上が期待できます。
進捗状況を速やかに共有する
計画変更や工程の遅れを早期に把握できれば、後工程の予定や人員配置を調整できます。現場が無理なく実績を入力でき、関係者が最新情報を確認できる仕組みを整えることが大切です。
生産計画に使用するツール
紙・ホワイトボード
紙やホワイトボードは、導入費用がかからず、現場で手軽に使えます。一方、離れた場所から確認できず、変更履歴も残しにくいため、工程や担当者が増えるほど管理が複雑になります。
Excel
Excelは、表やガントチャートを自由に作成でき、導入しやすい点がメリットです。ただし、複数のファイルが作られると最新版を判断しにくくなります。複雑な関数やマクロを使用すると、作成者以外が修正できず、属人化を招くこともあります。Excelでの具体的な作成手順は、Excel(エクセル)による工程表の作り方で解説しています。
ガントチャート
ガントチャートは、縦軸に工程や作業、横軸に時間を配置し、作業期間を棒状に示す方法です。工程の重なり、開始・終了予定、進捗の遅れを見える化できます。
PERT図
PERT図は、各作業を矢印と結合点で結び、作業の順序や依存関係を表す図(アローダイアグラム)です。どの工程の遅れが全体の納期に影響するか(クリティカルパス)を確認し、ボトルネックを把握する際に役立ちます。
生産スケジューラ
生産スケジューラは、設備、人員、作業時間などの制約を考慮し、詳細な生産日程(主に小日程計画)を作成するツールです。複雑な生産条件に基づくスケジュール作成や、計画変更時の再スケジュールを支援します。
生産管理・工程管理アプリ
生産管理・工程管理アプリを活用すると、計画、進捗、実績などの情報を一元管理できます。現場と管理部門が同じ情報を参照できるため、計画変更や遅れにも対応しやすくなります。工程管理そのものの進め方は、製造業における工程管理もあわせてご覧ください。
紙やExcelによる生産計画に限界が生じるサイン
次のような状況が増えてきた場合は、生産計画や工程管理の仕組みを見直すタイミングです。
- 計画表が複数あり、どれが最新か分からない
- 進捗確認のために現場を回る必要がある
- 納期変更のたびに計画表を作り直している
- 生産計画を作成できる担当者が限られている
- 工程の遅れを納期直前に把握している
- 計画と図面が別々に管理されている
- 過去の実績を次の計画に活用できていない
すべてを一度にアプリへ移行するのではなく、特定の製品や工程から段階的に始める方法もあります。
MonoRevo(ものレボ)で生産計画の実行と進捗管理を効率化
生産計画の精度を高めるには、計画を作るだけでなく、現場の進捗を把握し、計画と実績の差を次の計画へ反映することが重要です。
製造業向けのクラウド型工程管理アプリである**MonoRevo(ものレボ)**では、工程の予定と実績を一元管理できます。現場の進捗状況をリアルタイムで共有できるため、遅れが発生した工程を把握し、後工程の予定を調整しやすくなります。
また、工程と図面データを紐づけて管理できるため、作業者が使用すべき図面を確認しやすくなります。最新の計画や図面をクラウド上で共有することで、紙の計画表や複数のExcelファイルによる情報の分散を防ぎ、特定の担当者に依存しにくい管理体制の構築につながります。
加えて、現場の作業者でも扱いやすい画面で操作できるため、ITツールに不慣れな方でも実績入力や進捗確認を進めやすく、現場への定着が期待できます。
生産計画と現場の実態にずれがある、工程の進捗をすぐに把握できない、計画と図面の管理が分かれているといった課題がある場合は、**MonoRevo(ものレボ)**の資料請求や無料デモ、お問い合わせをご活用ください。
生産計画に関するよくある質問
生産計画は誰が作成しますか?
企業によって異なりますが、生産管理担当者、工場長、製造部門の責任者などが作成します。小規模な工場では、経営者や現場のベテラン担当者が兼任する場合もあります。
生産計画はどのくらいの頻度で見直しますか?
大日程計画は月・四半期単位、中日程計画は月・週単位、小日程計画は日・週単位で見直すのが一例です。ただし、受注変更や設備トラブルが発生した場合は、決めた周期を待たずに修正する必要があります。
生産計画はExcelでも作成できますか?
製品や工程が少ない場合はExcelでも作成できます。ただし、品目数や担当者が増え、変更が頻繁になると、ファイル管理や更新作業が複雑になります。最新版の共有や実績収集が難しくなった場合は、専用のアプリを検討する選択肢があります。
多品種少量生産でも生産計画は必要ですか?
多品種少量生産では、製品ごとに工程、材料、作業時間が異なり、設備の取り合いも発生しやすいため、生産計画が特に重要です。受注や現場の変化に合わせて、小日程計画を柔軟に修正できる仕組みが求められます。
生産管理システムと生産スケジューラの違いは何ですか?
一般的に、生産管理システムは計画、在庫、原価、工程、実績など、生産活動を広く管理します。生産スケジューラは、設備や人員の制約を考慮した詳細な日程作成に重点を置きます。導入時は、自社が解決したい課題と必要な管理範囲を明確にしましょう。
まとめ
生産計画とは、何を、いつまでに、どれだけ生産するかを決める計画です。実行可能な計画にするには、材料、人員、設備、工程、納期などの条件を考慮する必要があります。
大日程・中日程・小日程を連動させ、4Mや生産能力を確認しながら計画を具体化しましょう。生産開始後も計画と実績を比較し、差が生じた原因を次回の計画へ反映することが重要です。
紙やExcelによる管理が複雑になっている場合は、工程管理アプリを活用し、計画、進捗、実績、図面を一元管理する方法があります。最新情報を関係者で共有できる体制を整えることで、納期遅れや属人化の防止につながりやすくなります。
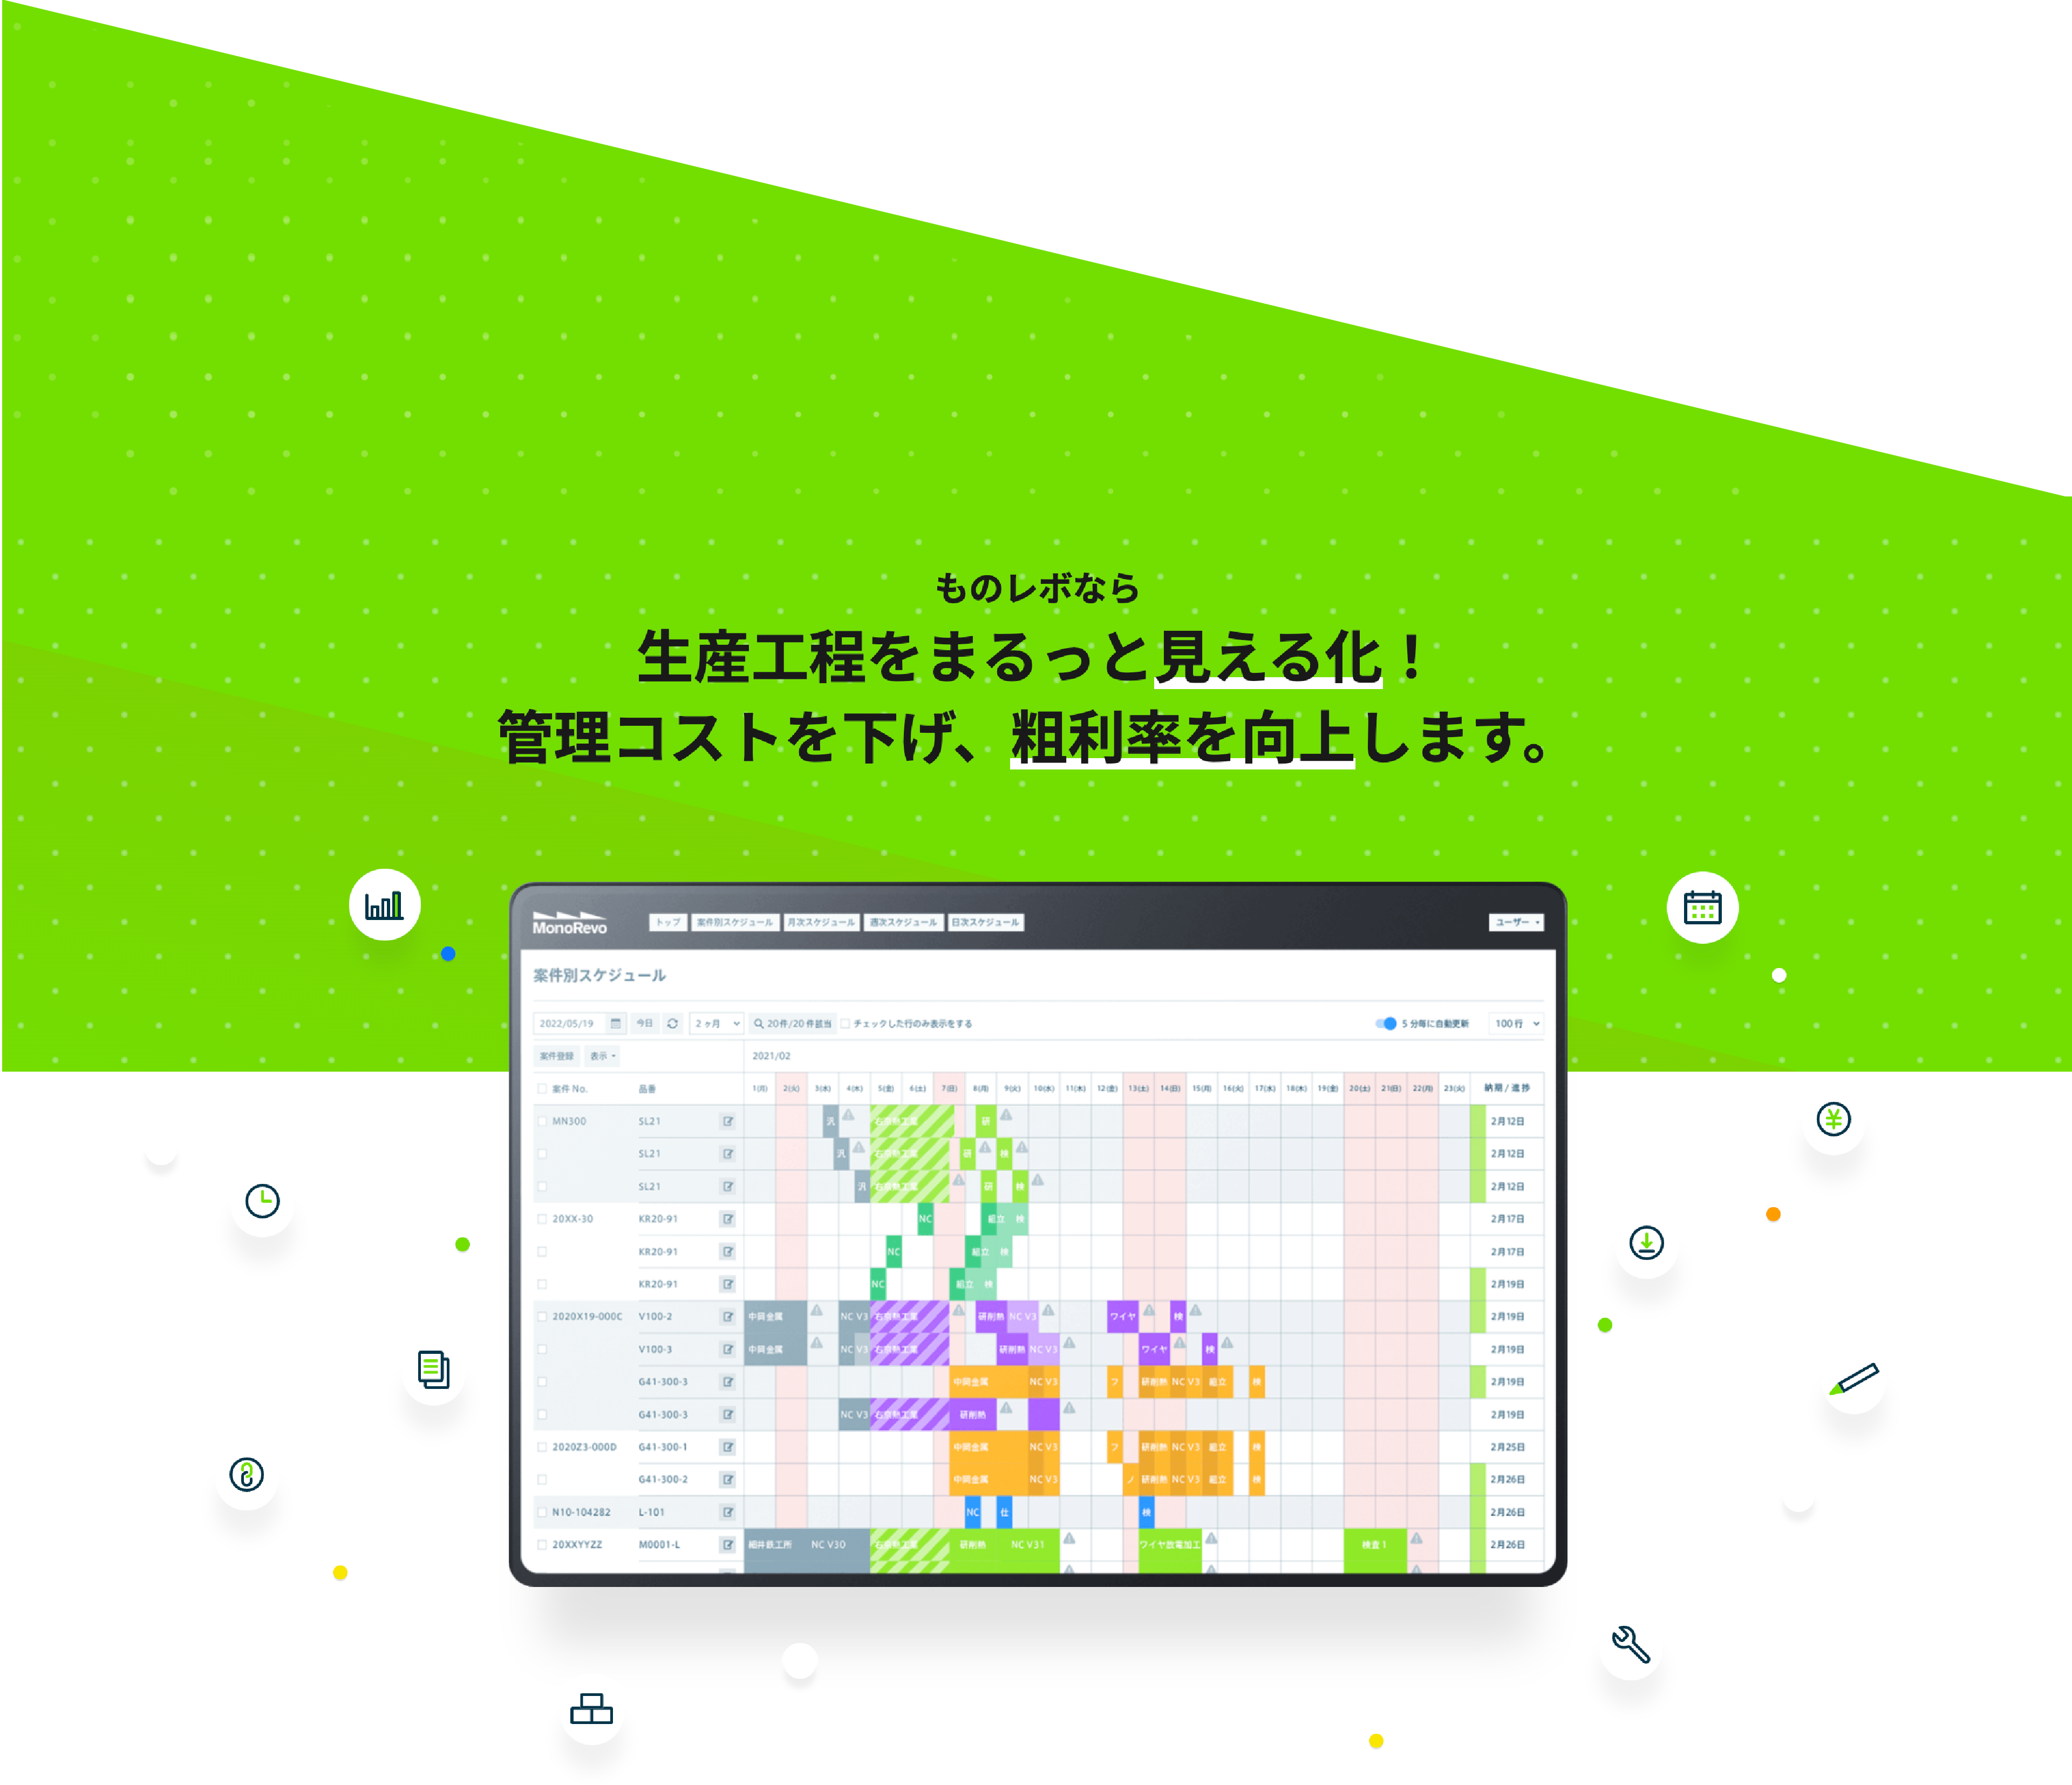
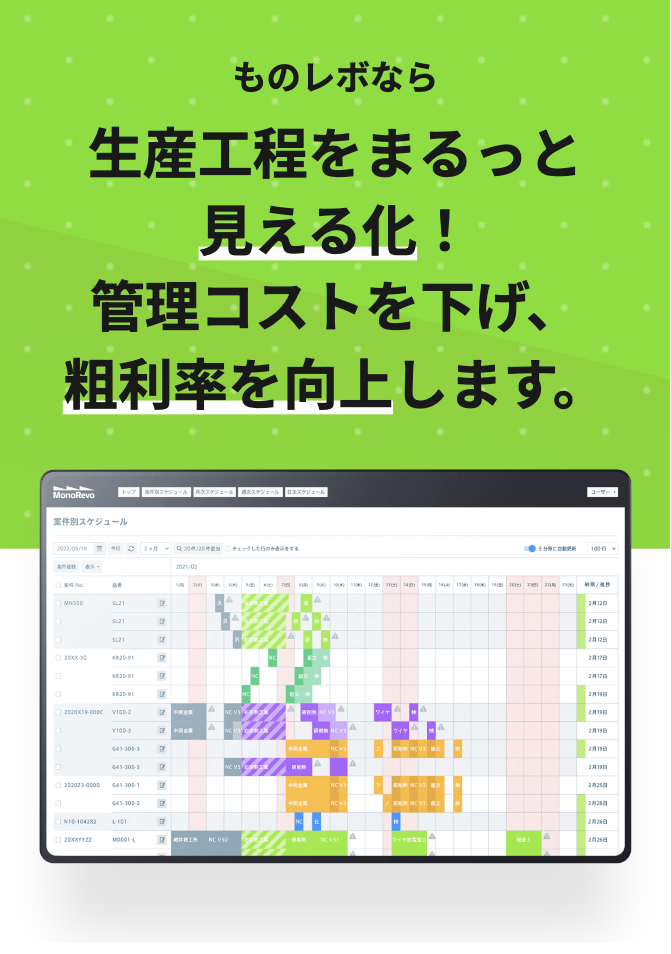
複雑な管理業務を
もっとスムーズに。
製造業に特化した工程管理アプリ
「ものレボ」
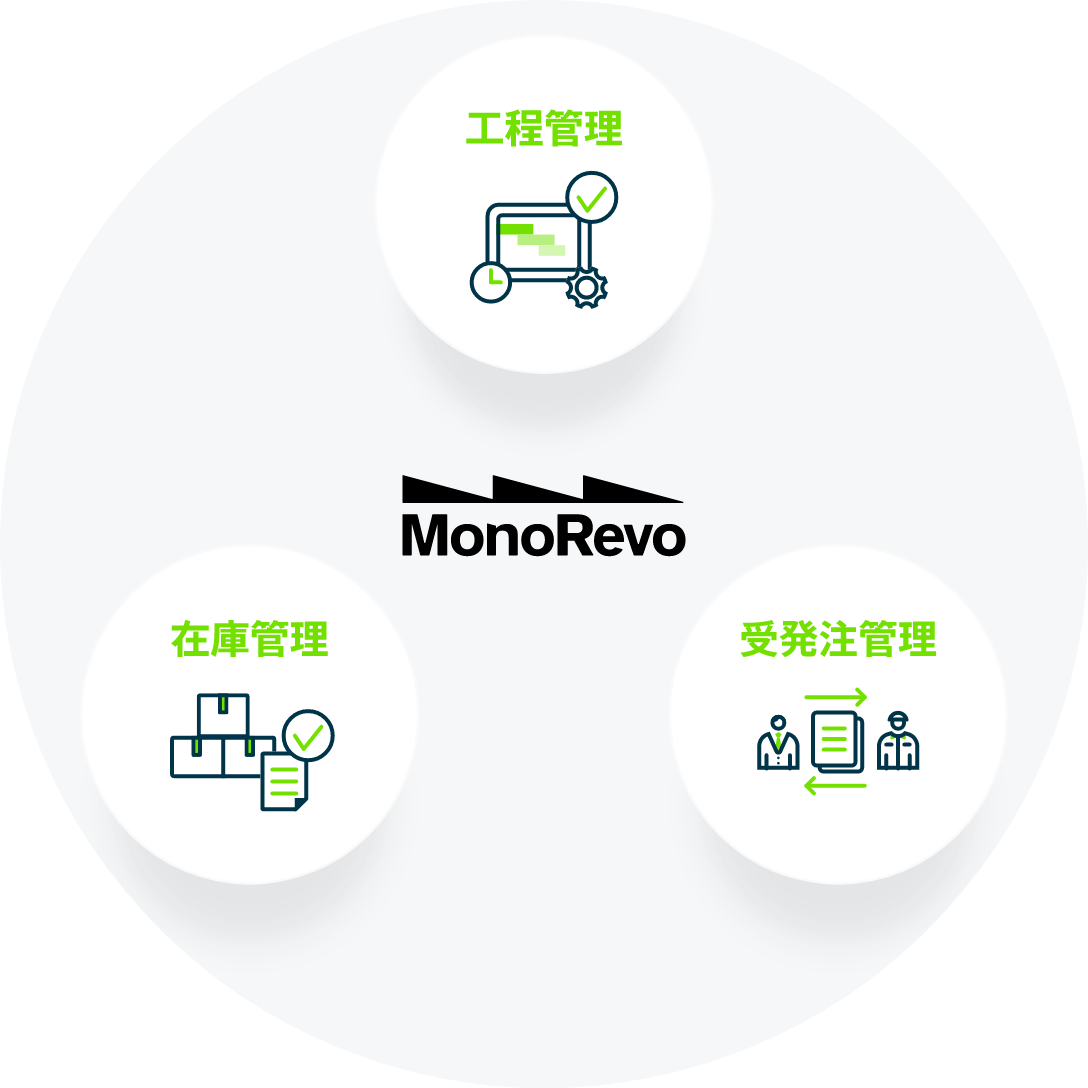
近年の製造業では、多様化するマーケットニーズの変化に適応すべく「少量多品種化」と「短納期化」に対する要求が高まっています。
また多くの現場では、日々の量産と小ロット生産を並行して進めているため、管理業務はさらに肥大化・複雑化しており、緻密なスケジュール管理や在庫管理が求められています。
製造業の現場パフォーマンスを向上するために開発された、製造業専用の工程管理アプリ「ものレボ」なら、これまでホワイトボードやExcelなどで行っていた煩雑な管理業務をデジタルでまるっと見える化し、大きくコストカットすることができます。