- 業種別
- 複雑な業務にもカンタンに対応。
ものレボの機能や特長を業種別にご紹介。
- 導入事例
- ものレボご利用ユーザー急増中!
様々な工場の製造現場でご利用いただいています。
MRPとは?生産計画との関係と所要量計算の手順
- 改善
- 生産管理に役立つ
- 製造業DX
- 製造現場に役立つ
製造業では、生産計画を立てても「材料が届かず作業を開始できない」「使う予定のない材料が倉庫に積み上がる」といった状況が起こりがちです。この2つの問題は一見正反対ですが、どちらも生産計画と材料の調達計画が連動していないことに原因があります。
その連動を担う考え方が、MRP(資材所要量計画)です。MRPは、製品の生産計画から必要な部品・材料の数量と手配時期を計算する手法で、現在の生産管理システムやERPの中核にも組み込まれています。
本記事では、MRPの意味、生産計画との関係、MRP II・ERP・製番管理・かんばん方式との違い、所要量計算の手順を解説します。あわせて、MRPがうまく機能しない原因と、多品種少量生産の現場が導入前に整えるべき情報についても紹介します。
MRPとは(資材所要量計画)
MRPの意味と基本的な考え方
MRP(Material Requirements Planning)とは、日本語で資材所要量計画と訳される生産管理手法です。製品の生産計画をもとに、必要な部品や材料の数量と手配時期を計算し、発注や製造の指示につなげます。
言い換えれば、次の3つの問いに答えるための仕組みです。
- 何が必要か
- どのくらい必要か
- いつまでに必要か
MRPは長年にわたって活用されてきた考え方であり、この原則は現在の生産管理においても重要な位置を占めています。
MRPとMRPシステムの違い
MRPは計画手法(考え方)であり、MRPシステムはその手法を継続的に運用するための仕組みです。実務では、生産管理システムやERPの中に「所要量計算」「資材手配」「計画変更時の再計算」といった機能として組み込まれていることが一般的です。
つまり、「MRPを導入する」という表現には、計算ロジックを業務に取り入れることと、それを支えるシステムを整えることの両方が含まれます。
MRPが解決する課題:欠品と過剰在庫が同時に起こる理由
製造現場では、欠品と過剰在庫が同時に発生することがあります。材料Aは足りずに作業が止まり、材料Bは使う予定がないまま倉庫を占有している、といった状態です。
この原因の多くは、材料の必要量と必要時期を製品の生産計画から逆算できていない点にあります。担当者の経験や勘に頼った発注では、次のような問題が生じがちです。
- 「とりあえず多めに」発注し、在庫が滞留する
- 発注を忘れ、加工の直前に欠品が判明する
- 共通部品の在庫を把握できず、二重に発注する
- 納期変更のたびに、どの材料の手配を修正すべきか分からなくなる
MRPは、生産計画と部品表、在庫、リードタイムを突き合わせて計算するため、こうした過不足の抑制が期待できます。
MRPと生産計画の関係
基準生産計画(MPS)がMRPの出発点になる
MRPの計算は、**基準生産計画(MPS:Master Production Schedule)**から始まります。基準生産計画とは、最終製品を「何を・いつ・いくつ作るか」を示した計画です。受注、需要予測、販売計画、在庫状況をもとに立案します。
MRPは、この基準生産計画を入力として、必要な部品・材料の所要量を階層的に展開します。したがって、生産計画の精度がそのままMRPの計算精度を左右します。
MRPのアウトプット(手配提案・例外メッセージ)
MRPの計算結果は、主に次の形で出力されます。
- 購買品の発注提案:どの材料を、いつ、どれだけ発注する必要があるか
- 内製品の計画手配:どの部品を、いつ、どれだけ製造開始する必要があるか
- 計画変更に関する例外メッセージ:手配の前倒し、延期、数量変更など
担当者が計算結果を確認してリリースした後、正式な発注や製造指図として処理されます。計画変更が発生した場合も、同じ前提データで再計算することで、変更が各品目の所要量や手配時期にどう影響するかを短時間で把握できます。
生産計画・生産管理・MRPの役割の違い
| 用語 | 主な役割 | 対象範囲 |
|---|---|---|
| 生産計画 | 何を、いつ、どれだけ生産するかを決める | 製品単位の生産量と時期 |
| MRP(資材所要量計画) | 生産計画から部品・材料の所要量と手配時期を計算する | 部品・材料単位の数量と発注時期 |
| 生産管理 | 計画から実行、進捗、品質、原価までを管理する | 生産活動の全体 |
生産計画が「何を、いつ、どれだけ作るか」を決めるのに対し、MRPは「その計画を実行するために、何をいつ手配するか」を決めます。両者は上流と下流の関係にあり、生産計画が変われば、MRPの結果も変わります。なお、計画を実行に移す段階の進捗管理については、製造業における工程管理とは?5つの工程表と失敗しないシステム選定法で解説しています。
MRPと関連手法・システムの違い
MRPは、MRP II、ERP、製番管理、かんばん方式、生産スケジューラなどと混同されやすい用語です。それぞれの違いを整理しておきましょう。
| 手法・システム | 管理する対象 | MRPとの関係 |
|---|---|---|
| MRP | 部品・材料の所要量と手配時期 | — |
| MRP II(製造資源計画) | 資材+人員・設備などの製造資源 | MRPの発展形 |
| ERP(企業資源計画) | 販売、会計、人事などを含む企業全体の資源 | MRP IIをさらに拡張した概念 |
| 製番管理 | 受注ごとの製番単位の資材と進捗 | 管理単位や適した生産方式が異なる |
| かんばん方式(JITを支える運用手段) | 後工程の使用実績に応じた補充 | MRPと逆方向の考え方 |
| 生産スケジューラ(APS) | 設備・人員の制約を考慮した詳細日程 | MRPが苦手な能力面を補う |
MRP IIとの違い
MRP II(Manufacturing Resource Planning:製造資源計画)は、MRPの管理範囲を広げた考え方です。MRPが資材の所要量計算を対象とするのに対し、MRP IIは人員のシフト、設備能力、工場の稼働計画といった製造資源まで含めて計画します。
MRPだけでは「材料はそろったが、加工する設備や人員が空いていない」という状況が起こり得ます。この課題に対応するために生まれたのがMRP IIです。
ERPとの違い
ERP(Enterprise Resource Planning:企業資源計画)は、MRP IIの考え方を企業全体へ広げ、生産だけでなく販売、購買、会計、人事などの資源を一元管理する概念です。現在では、多くの基幹システムに採用されています。
歴史的には、MRPからMRP IIへと製造領域の管理範囲が広がり、さらに企業全体の業務を統合するERPへと発展してきました。ERPの生産管理モジュールの中核には、今もMRPの計算ロジックが組み込まれています。
製番管理との違い
製番管理は、受注ごとに製造番号(製番)を割り当て、その製番単位で資材を手配・管理する方法です。MRPとの違いは、次のとおりです。
| 比較項目 | MRP | 製番管理 |
|---|---|---|
| 手配の単位 | 部品・材料の品目単位 | 受注ごとの製番単位 |
| 共通部品の扱い | 同じ品番なら他製品にも充当できる | 原則として製番をまたいで使用しない |
| 向いている生産方式 | 繰り返し生産、見込み生産、量産 | 個別受注生産、多品種少量生産 |
MRPは「部品」中心、製番管理は「製品(受注)」中心の管理手法といえます。部品加工業や金属加工業のように、受注ごとに仕様が異なる現場では、製番管理のほうが実態に合うケースがあります。一方で、ねじや共通材料などの汎用品はMRPで手配し、専用部品は製番管理で手配するなど、両者を併用する運用も見られます。
かんばん方式(JIT)との違い:プッシュ型とプル型
MRPは一般に、生産計画に基づいて資材を手配する押し出し方式(プッシュ型)の仕組みとして説明されます。将来の計画を前提に手配するため、計画的な調達に適しています。
一方、トヨタ生産方式のかんばん方式に代表される引っ張り方式(プル型)は、後工程での使用実績を合図に、前工程へ補充を指示します。かんばんは、必要なものを必要なときに必要な量だけ供給するJITを支える運用手段の一つです。JITは、在庫や仕掛品を最小限に抑える考え方です。ただし、需要やリードタイムの変動が大きい環境では欠品リスクが高まるため、生産の平準化、安定した調達、適切なバッファ設定が欠かせません。
どちらが優れているというものではなく、自社の生産方式や需要の安定度に合わせて選ぶ、あるいは組み合わせることが現実的です。
生産スケジューラ(APS)との違い
生産スケジューラ(APS:Advanced Planning and Scheduling)は、設備、人員、作業時間などの制約を考慮して、詳細な生産日程(主に小日程計画)を作成するツールです。
MRPは、原則として設備能力を無制限と仮定して所要量を計算します(無限能力前提)。そのため、MRPの結果をそのまま現場の作業順序に落とすと、特定の設備に作業が集中することがあります。この能力面の調整を担うのが生産スケジューラです。MRPとAPSは競合するものではなく、役割が異なる仕組みとして捉えるとよいでしょう。
MRPの計算に必要な4つの情報
MRPの計算精度は、参照するデータの整備状況に大きく左右されます。必要となる代表的な情報は次の4つです。
| 入力情報 | 内容 | 主な管理部門 |
|---|---|---|
| 基準生産計画(MPS) | 最終製品を何をいつ何個作るか | 生産管理 |
| 部品表(BOM) | 製品を構成する部品の種類・数量・構成 | 設計 |
| 在庫情報 | 現在庫数、発注残、仕掛品数 | 購買・倉庫 |
| リードタイム | 調達期間、製造期間 | 購買・生産管理 |
基準生産計画(MPS)
MRPの入力となるのは、確定した最終製品の生産量と生産時期です。受注情報、需要予測、販売計画が部門ごとに分かれて管理されていると、この計画自体が固まらないため、まずは情報を集約できる状態を整える必要があります。
部品表(BOM)
部品表(BOM:Bill of Materials)は、製品を構成する部品や材料の種類と数量を一覧にしたものです。製品の「レシピ」に相当し、MRPの計算で中心的な役割を果たします。BOMには主に2つの型があります。
| 種類 | 特徴 | 留意点 |
|---|---|---|
| サマリー型BOM | 必要な部品と数量を階層なしで一覧化する | 必要量は分かるが、工程順序やリードタイムの計算には向かない |
| ストラクチャ型BOM | 製品を頂点に、部品・原材料を階層構造(ツリー状)で表す | 親子関係や階層ごとの必要量を展開できるが、構成が複雑になりやすい |
多階層品の所要量を展開する場合は、ストラクチャ型BOMが必要です。手配時期を計算する際は、これに各品目・工程のリードタイム情報を組み合わせます。
在庫情報
在庫情報には、現時点で保有している在庫数だけでなく、発注済みで未納の発注残、製造中の仕掛品も含まれます。在庫を実際より少なく見積もれば過剰発注につながり、多く見積もれば欠品による生産遅延につながりかねません。
リードタイム
リードタイムは、材料を発注してから入荷するまでの調達リードタイムと、加工・組立に要する製造リードタイムに分かれます。この情報がなければ、「いつ発注すれば納期に間に合うか」を逆算できません。
MRPの計算手順6ステップ
1.基準生産計画を確定する(タイムバケットの考え方)
まず、最終製品の生産量と時期を確定します。MRPでは、計画をタイムバケットと呼ばれる一定の期間単位で区切って計算します。
タイムバケットは1週間単位や1日単位で設定することが一般的です。タイムバケット内の需要は、期間単位でまとめて計算されます。たとえば、週次バケットで需要を週単位にまとめて計算する運用では、同じ週の中で必要日を火曜日から木曜日へ変更しても、週単位の所要量は変わりません。ただし、システムの設定によっては日付単位で手配時期が変わる場合があります。一方、数量の変更や翌週への移動は、計算結果に影響します。バケットを長くすると日々の変動に左右されずに計画を運用できる一方、必要時期の把握が粗くなり、在庫が増える可能性があります。
2.総所要量を計算する(BOM展開)
基準生産計画とBOMから、必要な部品の総所要量を計算します。たとえば最終製品を100個生産し、部品Aが1個あたり3個必要であれば、部品Aの総所要量は300個です。
多階層のBOMでは、上位から下位へ順に展開します。上位品目の計画手配量が、下位部品の総所要量となる形で、原材料レベルまで計算が連鎖していきます。共通部品が複数の階層に現れる場合は、上位すべての需要を集計してから計算する必要があります。
3.正味所要量を計算する
総所要量から利用可能な在庫と、必要時期までに入荷予定の発注残を差し引き、実際に追加で手配すべき正味所要量を求めます。安全在庫を設定している場合は、その分を加算します。
正味所要量 = 総所要量 + 安全在庫 − 利用可能在庫 − 必要時期までに入荷予定の発注残
計算結果がマイナスになる場合は、正味所要量を0とします。在庫がほかの生産計画に引き当て済みでないか、発注残が必要時期までに入荷するかも確認する必要があります。
4.ロットサイズを決める
正味所要量がそのまま発注数量になるとは限りません。仕入先の最小発注単位、包装単位、段取り替えの手間などを考慮して、実際の発注量・製造量を決めます。まとめて手配すれば発注回数や段取り回数は減りますが、在庫は増えるため、バランスの検討が必要です。
5.リードタイムから発注・着手時期を逆算する
部品が必要になる日から、調達リードタイムまたは製造リードタイムを差し引いて、発注日・着手日を決定します。リードタイムが2週間の材料であれば、必要日の2週間前までに発注する計算になります。
6.能力負荷を確認する
MRPは設備や人員の能力を考慮しないため、計算結果をそのまま実行できるとは限りません。工程ごとに必要な作業時間を集計し、稼働可能時間と比較する負荷計算(山積み・山崩し)を別途行います。能力を超えている場合は、日程の調整、他設備への振り替え、外注の活用、納期の調整などを検討します。
数値で見るMRPの計算例
部品Aについて、次の条件を想定します。
- 最終製品の生産予定:100個
- 部品Aの必要日:4月20日
- 部品Aの員数:1個あたり3個
- 部品Aの現在庫:50個
- 部品Aの必要日までに入荷予定の発注残:30個
- 部品Aの安全在庫:0個
- 部品Aの調達リードタイム:14日
- 発注ロット:50個単位
この場合の計算は次のようになります。
- 総所要量:100個 × 3個 = 300個
- 正味所要量:300個 − 50個 − 30個 = 220個
- 発注量:50個単位の発注ロットに合わせ、250個
- 発注日:4月20日から14日を逆算し、4月6日までに発注
※ここでは、リードタイムを暦日で計算し、休日を考慮しないものとします。
このように、MRPは「いくつ足りないか」と「いつ発注すべきか」を同時に導き出す仕組みです。品目数が数百・数千に及ぶ現場では、この計算を手作業で行うことは現実的ではありません。
MRPを活用するメリット
MRPを業務に取り入れることで、次のような効果が期待できます。
- 欠品による手待ちの抑制:必要時期から逆算して手配するため、材料待ちで作業が止まるリスクの抑制が期待できます
- 過剰在庫の抑制:在庫と発注残を差し引いて計算するため、重複発注や念のための余剰発注の抑制が期待できます
- 発注業務の属人化の解消:計算ルールが明確になり、特定の担当者の経験に依存しない体制を築きやすくなります
- 計画変更時の影響把握:納期変更や数量変更が入った際も、再計算によって影響範囲をすぐに確認できます
- リードタイムの短縮:材料の入荷待ちや工程間の停滞が減り、全体の所要期間の短縮が期待できます
MRPがうまく機能しない主な原因と注意点
MRPは有効な手法ですが、前提となるデータや運用が整っていないと期待した効果が得られません。導入前に、次の点を確認しておきましょう。
BOM・在庫データの精度が低い
BOMに誤りがあれば所要量計算がずれ、在庫情報が古ければ正味所要量が実態と合いません。とくに設計変更が発生した際、製造用のBOMへ速やかに反映される仕組みがないと、「旧部品を発注してしまう」「新部品の手配が漏れる」といったトラブルにつながります。
リードタイムのマスタと実態が乖離している
登録されたリードタイムが実際より短ければ、計算上は間に合うはずが現実には間に合わない状況が生じます。逆に長すぎれば、必要以上に早い手配となり在庫が増えます。仕入先の状況や実績をもとに、定期的な見直しが必要です。
計画変更に弱い
MRPは、確定した計画を前提に計算する仕組みです。そのため、直前の計画変更が頻発する現場では、再計算と現場への再指示が追いつかなくなることがあります。対策として、「生産日の3日前からは計画を変更しない」といったタイムフェンス(計画を固定する期間)の運用ルールを設ける方法があります。
設備能力を考慮しない
前述のとおり、MRPは無限能力を前提とします。能力を考慮した日程調整は、負荷計算や生産スケジューラで補う必要があります。
部門間で情報が共有されていない
MRPは、設計(BOM)、購買(発注残)、現場(実在庫・進捗)の情報がそろって初めて機能します。どこか一つでも情報が止まると、計算結果の信頼性が低下します。計画変更や進捗をリアルタイムに共有できる仕組みづくりが前提条件です。
受注生産・多品種少量生産では前提が崩れやすい
MRPは、繰り返し生産や見込み生産のように、製品構成が安定した生産方式と相性が良い手法です。一方、受注ごとに仕様が変わる個別受注生産では、都度BOMを作成する必要があり、共通部品も少ないため、MRPの利点を活かしにくい場合があります。
こうした現場では、MRPありきで検討するのではなく、製番管理との組み合わせや、まず工程管理の見える化から着手する進め方も選択肢になります。
多品種少量生産の町工場がMRPの前に整えるべきこと
工程の予定と実績を見える化する
MRPの前提となる基準生産計画は、工程の実態に即していなければ機能しません。まずは、どの製品がどの工程まで進んでいるか、計画に対して遅れているかどうかを把握できる状態を作ることが出発点です。実績が把握できれば、標準作業時間やリードタイムの見直しにも活用できます。
図面・工程情報を紐づけて一元管理する
受注ごとに仕様が異なる現場では、図面が最新かどうかの確認に時間を取られがちです。工程情報と図面を紐づけて一元管理できれば、作業者が参照すべき情報が明確になり、旧図面での加工といった手戻りを防ぎやすくなります。
対象品目を絞って段階的に始める
すべての品目を一度に対象とするのではなく、繰り返し受注が多い製品や、共通部品の点数が多い製品から始める方法があります。小さく試して運用ルールを固めてから範囲を広げるほうが、現場への定着が期待できます。
MonoRevo(ものレボ)で工程と図面を一元管理し、計画の精度を高める
MRPの計算精度は、生産計画と現場の実態がどれだけ一致しているかに左右されます。計画を作るだけでなく、工程の進捗と実績を把握し、そのズレを次の計画へ反映することが重要です。
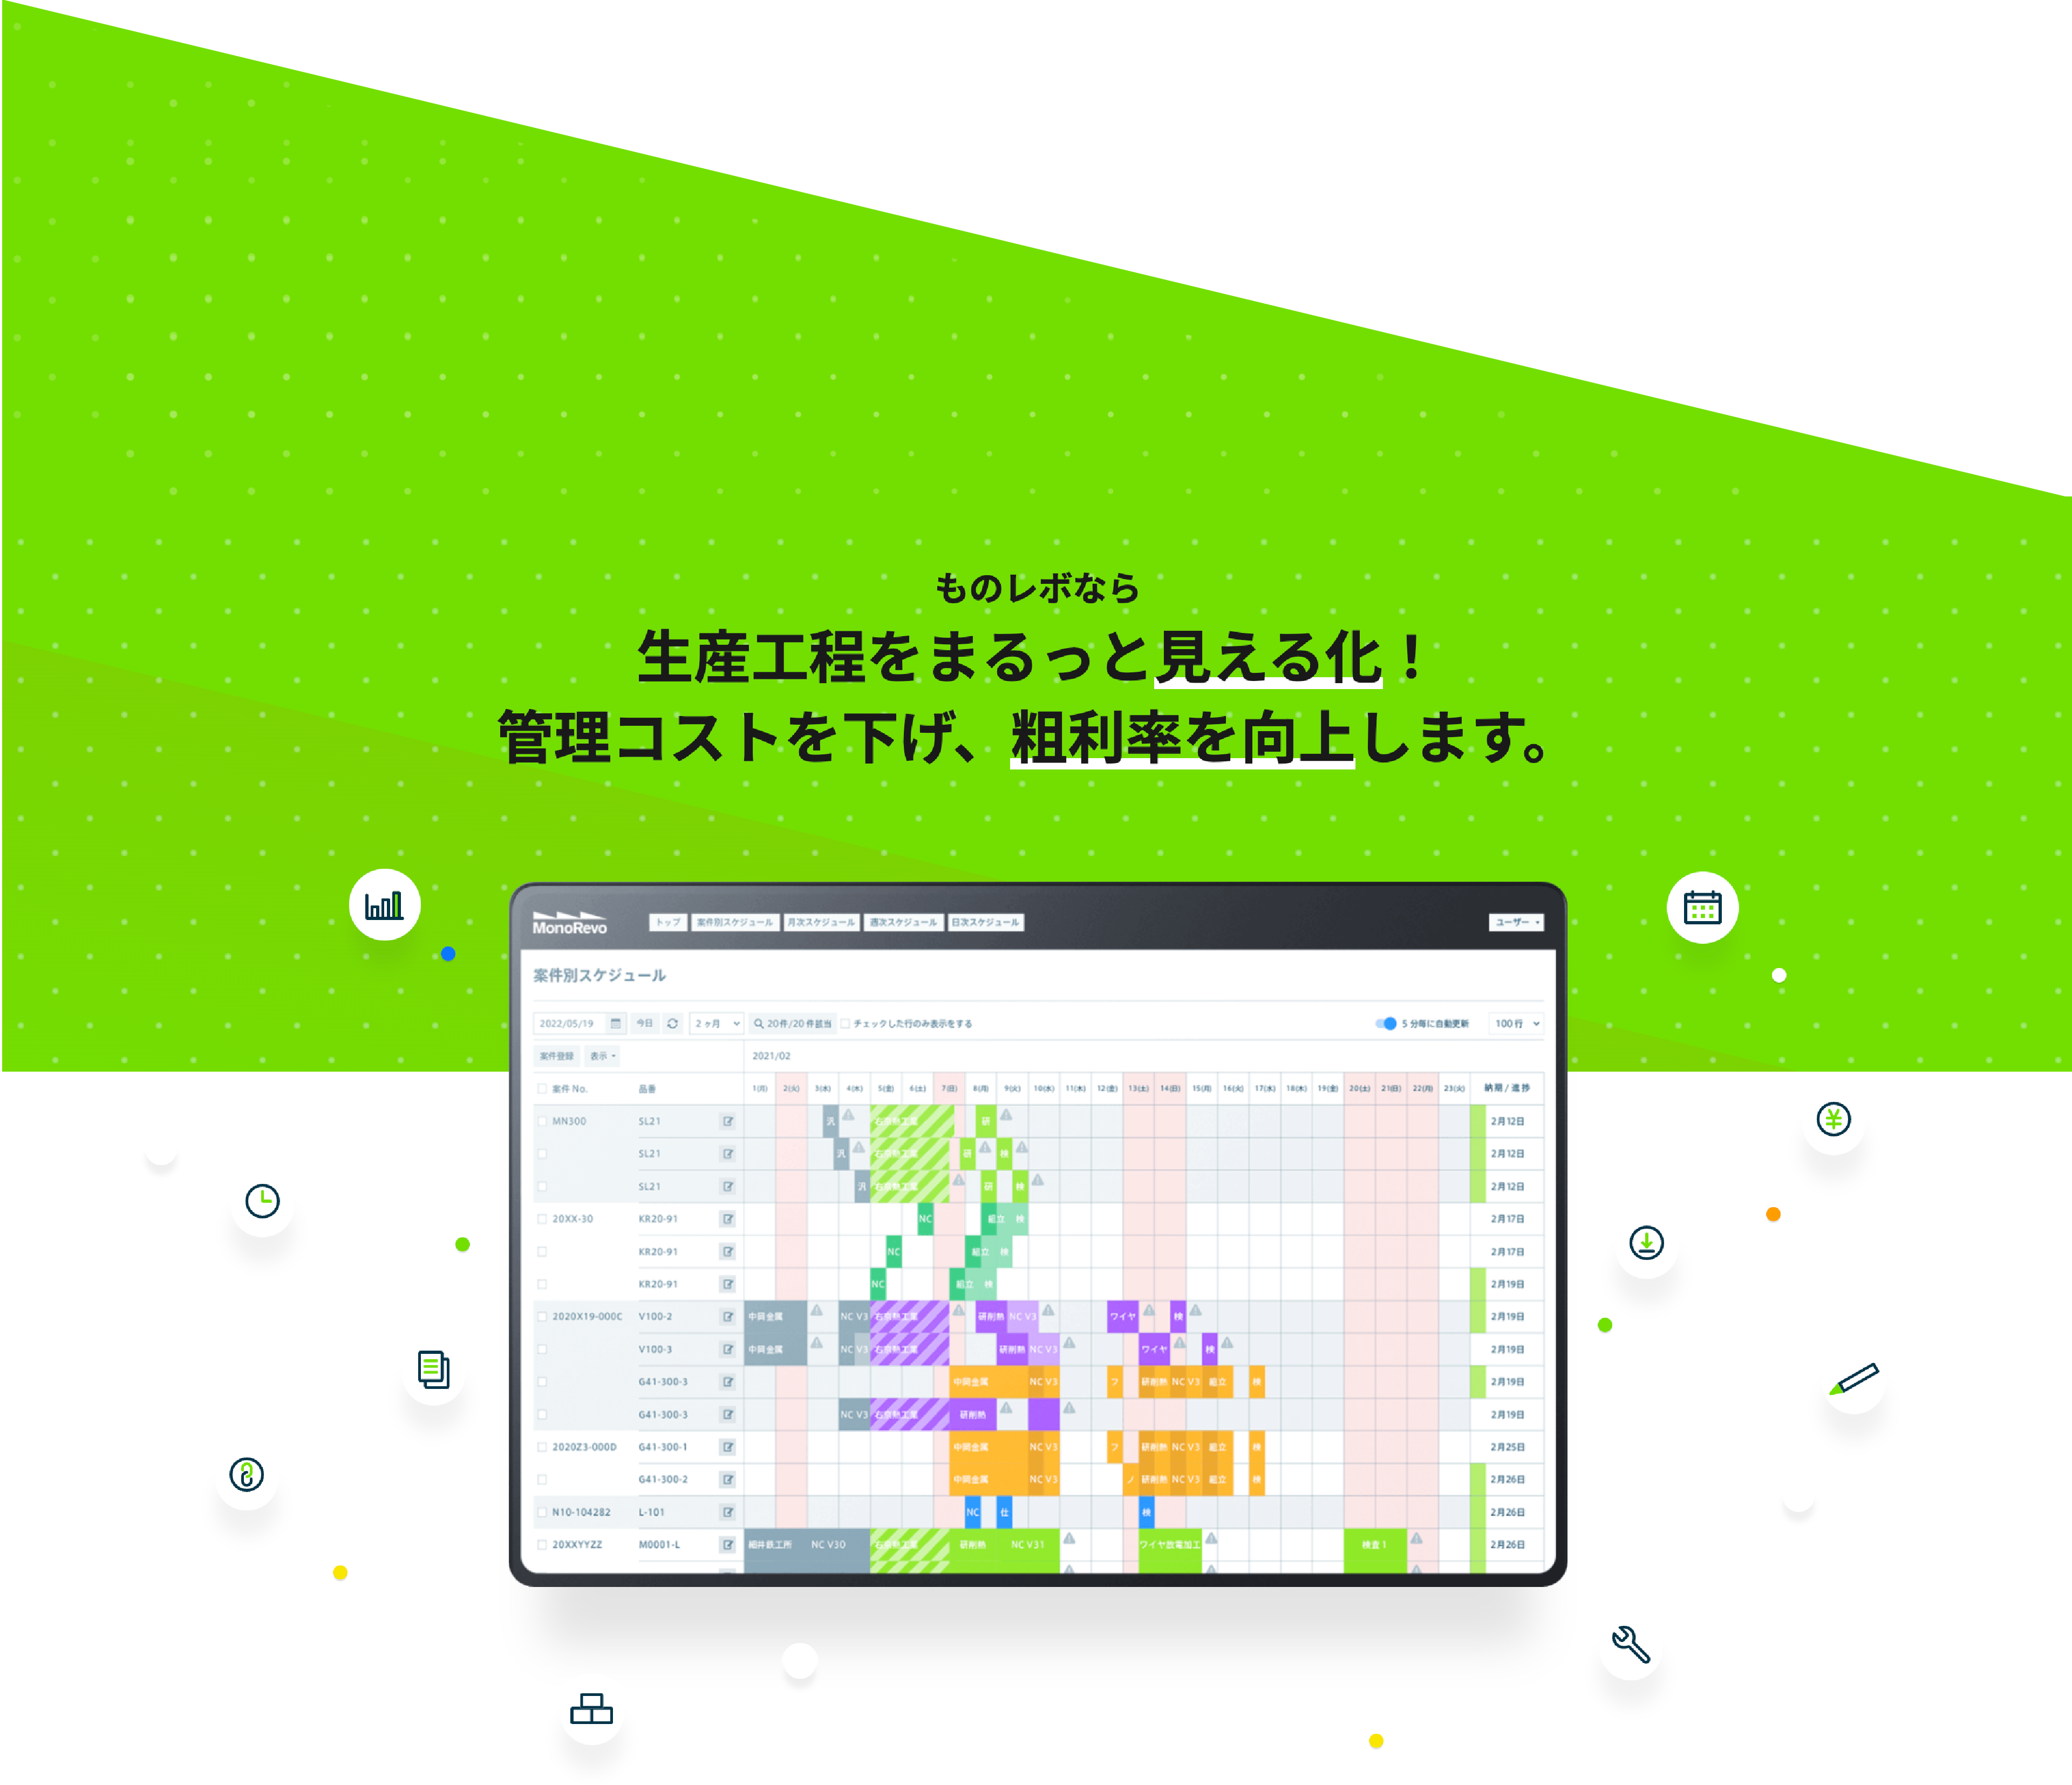
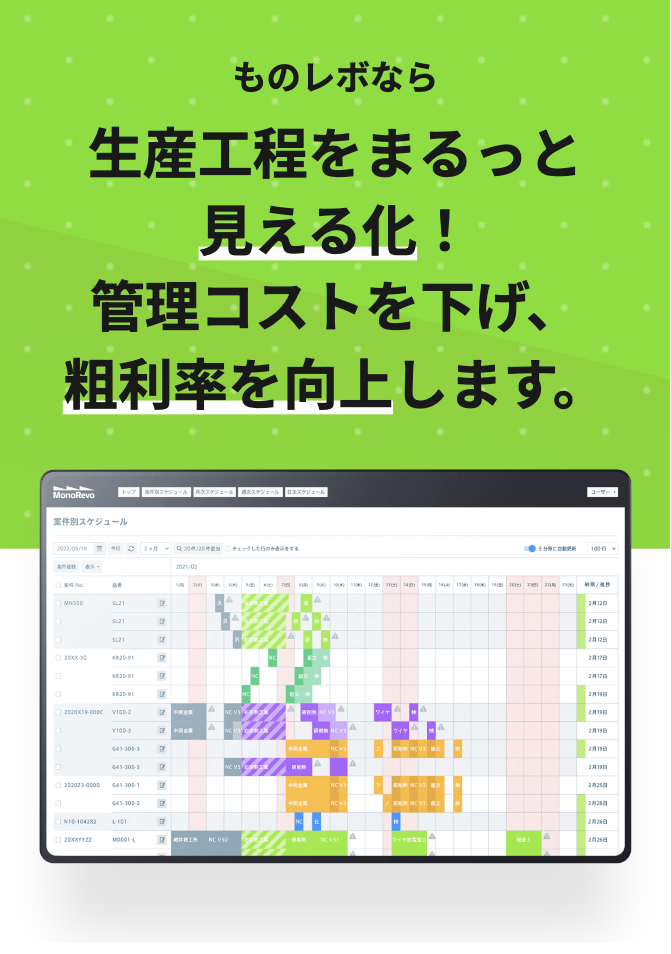
製造業向けのクラウド型工程管理アプリであるMonoRevo(ものレボ)では、工程の予定と実績を一元管理できます。現場の進捗をリアルタイムで共有できるため、遅れが発生した工程をすぐに把握し、後工程の予定や手配時期の調整を検討できます。
また、工程と図面データを紐づけて管理できるため、作業者が使用すべき図面をその場で確認できます。紙の計画表や複数のExcelファイルによる情報の分散を防ぎやすくなり、特定の担当者に依存しにくい管理体制の構築にもつながります。
計画と現場の実態にズレがある、工程の進捗をすぐに把握できない、計画と図面の管理が分かれているといった課題がある場合は、MonoRevo(ものレボ)の資料ダウンロードやデモ依頼をご活用ください。
MRPに関するよくある質問
MRPはExcelでも運用できますか?
品目数や階層が少なければ、Excelでも所要量計算は可能です。ただし、BOMの階層展開やリードタイムを考慮した日程計算は複雑になりやすく、品目数が増えるほど計算と更新の負荷が急増します。計画変更が頻繁な場合は、専用のアプリやシステムの検討が現実的でしょう。Excelでの工程表の作り方は、Excel(エクセル)による工程表の作り方!関数活用術と最適なツール選定法で解説しています。
小規模な工場にもMRPは必要ですか?
製品構成が単純で、材料の種類も限られている場合は、MRPの仕組みを本格的に導入しなくても管理できることがあります。まずは、欠品や過剰在庫が実際に発生しているか、原因が情報共有の不足にあるのかを確認し、必要な範囲から整えるとよいでしょう。
MRPと製番管理は、どちらを選べばよいですか?
繰り返し生産や共通部品の多い量産品はMRP、受注ごとに仕様が変わる個別受注生産は製番管理が向いているとされます。汎用材料はMRP、専用部品は製番管理といった併用も可能です。自社の受注形態と部品の共通性を基準に判断しましょう。
MRPは古い手法なのでしょうか?
MRPは長年にわたって活用され、MRP IIやERPへと考え方が広がってきました。所要量計算のロジック自体は、現在も生産管理の基本です。
タイムバケットはどのように決めればよいですか?
計画変更の頻度、調達・製造リードタイム、必要な計画精度のバランスで決めます。日々の計画変更が多い現場や、リードタイムの短い品目が中心の場合は、短い単位が向きます。計画が比較的安定していて調達リードタイムが長い場合は、週単位でも十分に運用できます。まずは現状の変更頻度とリードタイムを把握し、運用しながら調整する方法が現実的です。
まとめ
MRP(資材所要量計画)とは、生産計画をもとに、必要な部品・材料の数量と手配時期を計算する生産管理手法です。基準生産計画(MPS)、部品表(BOM)、在庫情報、リードタイムの4つを入力として、総所要量から正味所要量を求め、ロットサイズとリードタイムから発注・着手時期を逆算します。
MRPを機能させるうえで重要なのは、計算ロジックそのものよりも、前提となるデータの精度と情報共有の仕組みです。BOMや在庫が実態と合っていない状態、あるいは工程の進捗が共有されていない状態では、どれだけ精緻に計算しても現場で使える結果になりません。
とくに多品種少量生産や個別受注生産の現場では、MRPの導入を検討する前に、工程の予定と実績、図面情報を一元管理し、計画と現場のズレを把握できる状態を整えることが有効です。最新情報を関係者で共有できる体制こそが、納期遅れや属人化を防ぐ土台になります。
複雑な管理業務を
もっとスムーズに。
製造業に特化した工程管理アプリ
「ものレボ」
近年の製造業では、多様化するマーケットニーズの変化に適応すべく「少量多品種化」と「短納期化」に対する要求が高まっています。
また多くの現場では、日々の量産と小ロット生産を並行して進めているため、管理業務はさらに肥大化・複雑化しており、緻密なスケジュール管理や在庫管理が求められています。
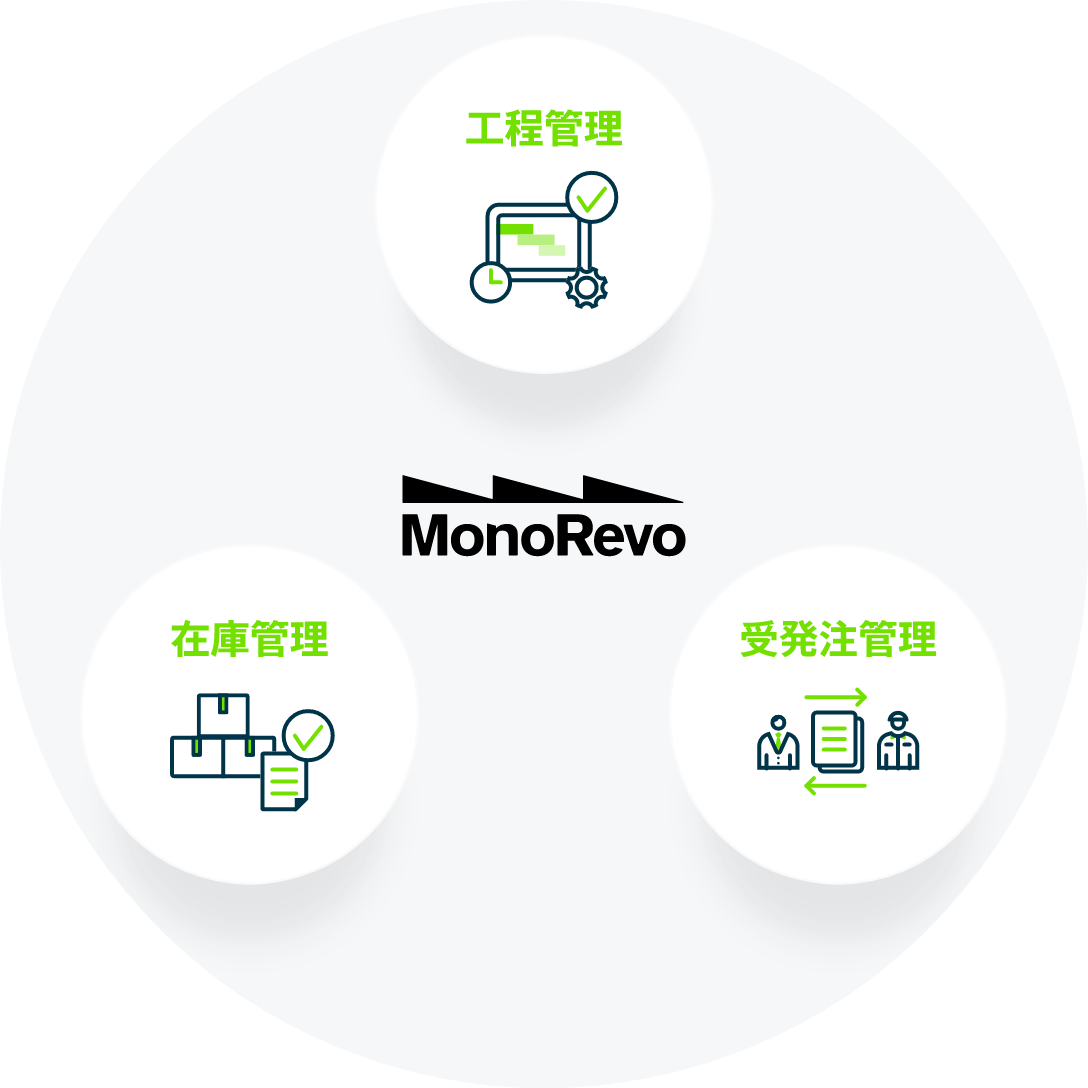
製造業の現場パフォーマンスを向上するために開発された、製造業専用の工程管理アプリ「ものレボ」なら、これまでホワイトボードやExcelなどで行っていた煩雑な管理業務をデジタルでまるっと見える化し、大きくコストカットすることができます。